Nov 20, 2026
Зубчатые рейки превращают вращательное движение в линейное. Они появляются в промышленном оборудовании, автоматизированных производственных линиях, подъемном оборудовании, упаковочных системах и многих других механических устройствах. Их точность и состояние конструкции напрямую влияют на плавность работы машины.
Зубчатая рейка выглядит как простая деталь, но ее изготовление состоит из нескольких важных этапов: выбор материала, резка, формирование зубьев, обработка поверхности и окончательный контроль. Небольшая ошибка в любой момент может испортить сцепление стойки с шестерней. Результатом может быть шум, вибрация, неравномерность движения или преждевременный износ.
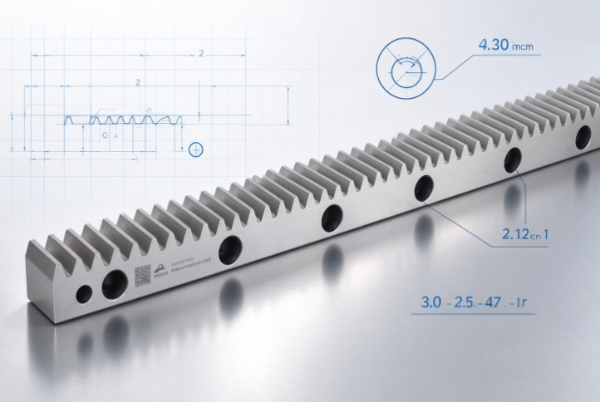
Вот почему контроль качества занимает центральное место в производстве зубчатых реек. Надежный поставщик встраивает проверку в каждый этап производства, вместо того, чтобы полагаться на одну проверку перед поставкой. На каждом этапе имеются четкие требования, и проблемы выявляются еще до того, как они достигнут следующей операции.
Знание этих процессов помогает покупателям оценивать поставщиков и устанавливать реалистичные ожидания. Это также показывает, как устойчивое управление производством поддерживает производительность и срок службы зубчатых реек в различных промышленных условиях.
Зубчатая рейка работает с соответствующей шестерней для передачи движения. Когда шестерня вращается, ее зубья входят в зацепление с зубьями рейки и толкают рейку по прямой линии. For this to run smoothly, tooth shape, spacing, and alignment must stay consistent.
Плохо сделанные зубы приводят к неравномерному контакту. Некоторые области подвергаются большему давлению, чем другие, что увеличивает трение и износ. В худших случаях плохое зацепление нарушает движение всей механической системы.
Контроль качества устраняет эти проблемы, проверяя, соответствует ли продукт производственным требованиям.
Это также обеспечивает согласованность партий. Промышленные покупатели часто заказывают несколько стоек, которые должны совпадать по размерам и профилю зубьев. Если каждая партия заметно отличается, установка и настройка усложняются.
Структурированный процесс проверки позволяет производителю выявлять отклонения во время производства. Тогда проблемы можно будет устранить до того, как накопится множество дефектных деталей.
Стоимость также является частью картины. Ошибки, обнаруженные после поставки, могут означать замену, дополнительную обработку или простой оборудования, и это ощущают как поставщик, так и заказчик.
A well-run quality system cuts needless rework and makes delivery more predictable.
Контроль качества поставщика должен охватывать следующие области:
Каждый из них повышает качество готовой стойки.
Проверка сырья является первой линией защиты. Свойства материала определяют, как стойка реагирует на механическую обработку, термообработку, механические нагрузки и годы использования.
Приложения различаются. Some racks serve general industrial machinery. Другие сталкиваются с повторяющимися движениями, большими нагрузками или постоянным контактом с другими компонентами.
Поставщик должен выбирать материалы, соответствующие конкретному применению, а не использовать один материал для всего.
Перед началом производства необходимо проверить поступающий материал. Это подтверждает, что он соответствует требованиям покупки и соответствует запланированному процессу.
Идентификация материала
Подтвердите тип материала и просмотрите документы о покупке или проверке. Clear identification stops different materials from getting mixed up in production.
Проверка внешнего вида
Осмотрите поверхность на наличие трещин, глубоких царапин, коррозии и других видимых повреждений. Эти дефекты могут повлиять на последующую обработку или структуру готового изделия.
Проверка размеров
Убедитесь, что основные размеры заготовки соответствуют планируемой обработке. Неподходящие размеры создают трудности при обработке.
Проверка свойств материала
Если приложение требует этого, проверьте ключевые свойства с помощью тестирования или подтверждающих документов. Это показывает, соответствует ли материал ожидаемым условиям работы.
Это не просто бумажная работа. Оно закладывает основу для всего последующего.
Если попадет неподходящий материал, последующая механическая обработка и обработка поверхности могут не решить проблему. Ранняя проверка выявляет риски до того, как будут потрачены дополнительные затраты на обработку.
Поставщики также должны вести учет материалов. Они отслеживают происхождение материалов и помогают, когда необходимо исследовать проблему качества.
Точность размеров является основным требованием. The rack must mesh with a matching gear, so even small differences in tooth geometry can change transmission performance.
Поставщик должен проверить как габаритные размеры, так и зубья.
Габаритные размеры определяют, правильно ли деталь устанавливается в свою механическую конструкцию. Длина, ширина, толщина и монтажное положение влияют на посадку и совместимость.
Геометрия зубьев имеет не меньшее значение. Зубья должны иметь заданную форму и расстояние для правильного зацепления шестерни.
Выделяются несколько областей проверки.
Габаритные размеры
Сравните основные размеры с чертежами изделия, чтобы деталь соответствовала своему монтажному положению.
Расстояние между зубьями
Расстояние между соседними зубами должно оставаться постоянным. Неравномерное расстояние нарушает работу согласующей шестерни и приводит к неравномерному контакту.
Форма зуба
Tooth shape controls how rack and gear engage. Осмотр должен выявить видимые различия, дефекты обработки и шероховатую поверхность зубьев.
Прямолинейность
Стойка должна оставаться достаточно прямой по всей своей рабочей длине. Деформация или изгиб мешают установке и вызывают неравномерное зацепление.
Особенности монтажа
Отверстия, прорези и другие элементы соединения следует проверять, если они предусмотрены в проекте. Их положение определяет способ крепления стойки к машине.
Инструменты различаются в зависимости от продукта и требований. Они могут включать в себя измерительные приборы, оборудование для проверки профиля и специальные испытательные приспособления.
Необходимо также подумать о частоте проверок. При проверке одной готовой детали можно не заметить вариаций во всей партии.
При повторном производстве выборка и проверки процесса помогают отслеживать изменения по мере их возникновения.
| Объект проверки | Основное внимание | Цель качества |
|---|---|---|
| Габаритные размеры | Length, width, and thickness | Подтвердите совместимость установки |
| Расстояние между зубьями | Расстояние между соседними зубами | Поддержка постоянного включения передач |
| Профиль зуба | Форма зуба and surface condition | Поддерживайте подходящий контакт между компонентами. |
| Прямолинейность | Overall rack alignment | Уменьшите проблемы с установкой и перемещением |
| Особенности монтажа | Положения отверстий и пазов | Поддержка правильной сборки |
Эти проверки являются важнейшей производственной деятельностью. Они подтверждают, что стойка может выполнять свою механическую работу.
Механическая обработка превращает необработанный материал в деталь с нужной формой, размерами и зубьями. Это один из важных этапов.
На результат влияет множество факторов: состояние станка, режущие инструменты, расположение заготовки, навыки оператора и организация технологического процесса.
Поставщик должен установить четкие процедуры обработки и следить за ключевыми этапами.
Машины нуждаются в регулярном осмотре и обслуживании. Изношенные компоненты или плохие условия эксплуатации приводят к отклонениям в размерах, а незамеченная неисправность может повторяться во многих продуктах.
Режущие инструменты также требуют внимания. Они изнашиваются в процессе работы, что приводит к изменению формы и поверхности детали.
Operators should check tool condition and swap tools when needed. Выбор правильного инструмента имеет значение, поскольку разные материалы требуют разных подходов.
Позиционирование заслуживает такого же внимания. Если заготовка не будет удерживаться прочно, она может сместиться во время резки и изменить готовые размеры.
Проверка в ходе процесса — еще одна ключевая привычка.
Вместо того, чтобы ждать окончания обработки, поставщики могут проверять заготовки на подходящих этапах. Тогда проблемы всплывают на поверхность, хотя их еще можно исправить.
Например, если расстояние между зубьями начинает смещаться, это отмечается в процессе проверки еще до того, как вся партия будет изготовлена.
Производственные записи также помогают. Примечания по регулировке станка, смене инструмента и результатам проверки облегчают отслеживание повторяющихся дефектов.
Практическая процедура управления механической обработкой включает в себя:
Эти привычки сокращают разнообразие и обеспечивают стабильное производство зубчатых реек.
Многие стойки после механической обработки подвергаются дальнейшей обработке. Heat treatment and surface treatment are common ways to reach specific product characteristics.
Они влияют на твердость, износостойкость, защиту от коррозии и состояние поверхности. Они также нуждаются в должном контроле, поскольку неправильные условия лечения могут нанести вред качеству.
Термическая обработка изменяет свойства металла посредством контролируемого нагрева и охлаждения. В зависимости от конструкции может повысить твердость поверхности или износостойкость зубьев.
Зубья снова и снова контактируют с соответствующей шестерней, поэтому их состояние влияет на продолжительность работы трансмиссии.
Термическая обработка также может вызвать искажение при плохом контроле. Стойка, меняющая форму во время лечения, может больше не соответствовать своим размерам.
Поэтому поставщикам следует после этого проверять продукцию.
Соответствующие проверки могут включать:
Точные требования зависят от материала, конструкции и применения.
Обработка поверхности служит другим целям. Некоторые обработки борются с коррозией, некоторые улучшают износостойкость, а некоторые просто придают защитное покрытие.
Стойке, используемой на предприятии с повышенной влажностью, может потребоваться хорошая защита от коррозии, тогда как стойке в другой системе передачи может потребоваться что-то другое.
Поставщик должен выбрать процесс, соответствующий реальной рабочей среде.
После обработки осмотрите поверхность на наличие неровностей покрытия, видимых повреждений, шелушения и других дефектов. Если обработка меняет размеры, перепроверьте соответствующие.
Ни одна обработка не подходит для каждой стойки одинаково. Процесс должен соответствовать требованиям продукта, а не применяться по умолчанию.
Стойка может соответствовать требованиям по размерам, но при этом требует тестирования для подтверждения ее правильной работы в работе.
Тестирование производительности показывает, как рейка взаимодействует с соответствующей шестерней в подходящих условиях.
Главный вопрос заключается в том, плавно ли зубья входят в зацепление и поддерживают ли намеченное движение. Неравномерный контакт увеличивает трение, шум, вибрацию или локальный износ.
Поставщик может организовать тесты для изучения рабочих взаимоотношений между стойкой и механизмом.
Тестирование вовлеченности
Check that rack and gear mesh properly. Движение должно следовать намеченному пути без явных помех.
Последовательность движений
Во время движения стойка должна двигаться плавно. Неравномерное движение может указывать на проблемы с геометрией зубьев, выравниванием или состоянием поверхности.
Состояние контакта
Осмотрите контакт зубьев на предмет неровностей. Несбалансированный контакт концентрирует нагрузку во время работы.
Наблюдение за шумом и вибрацией
Необычный шум или вибрация во время испытаний могут сигнализировать о проблемах с деталями трансмиссии или их установкой.
Load-related checks
Для применений с особыми нагрузками подходящие тесты показывают, работает ли стойка должным образом.
Design these checks around the real application. Стойка в легкой системе позиционирования имеет другие потребности, чем в промышленном подъемном оборудовании.
Консистенция также требует внимания.
Поставщик не должен предполагать, что все детали в партии идентичны только потому, что процесс одинаков. Износ инструмента, регулировка станка, различия в материалах и изменяющиеся условия — все это приводит к изменениям.
Регулярный отбор проб и мониторинг процесса выявляют это.
Производители также должны вести записи проверок производительности. Если клиент сообщает о странном шуме или движении после установки, эти записи помогут поставщику выявить причину.
Окончательная проверка — это последний важный этап качества перед отправкой стеллажа с завода.
К тому времени изделие прошло подготовку материала, механическую обработку и необходимую обработку поверхности. Последняя проверка подтверждает, что готовая деталь соответствует согласованным требованиям.
Он не должен заменять предыдущие проверки. Он служит окончательной проверкой в полной системе управления.
У поставщика должны быть четкие процедуры окончательной проверки.
Проверка внешнего вида
Проверьте готовый стеллаж на наличие видимых дефектов. Царапины, трещины, коррозия, поврежденные зубья и неровности поверхности – все это требует осмотра.
Проверка размеров
Еще раз проверьте важные размеры, чтобы убедиться, что продукт все еще находится в пределах досягаемости.
Проверка состояния зубов
Осмотрите зубья на наличие дефектов механической обработки, повреждений, нанесенных лечением, и всего остального, что может повлиять на зацепление.
Идентификация и отслеживаемость
Проверьте этикетки и записи, чтобы вместе с поставкой была указана правильная информация о продукте.
Обзор документации
Перед доставкой подготовьте и просмотрите отчеты об инспекциях и другие необходимые документы.
Упаковка — это часть управления качеством, которую часто упускают из виду.
Стойки могут быть длинными, тяжелыми и с открытыми зубцами. Плохая упаковка может привести к изгибу, повреждению поверхности или коррозии при хранении и транспортировке.
Поставщики должны выбирать упаковку, соответствующую форме продукта, материалу, состоянию поверхности и способу транспортировки.
Обнаженным зубам может потребоваться защитный материал от ударов или загрязнения. Поверхности, подверженные коррозии, могут нуждаться в защитной упаковке.
Длинные стойки нуждаются в надлежащей опоре при транспортировке, чтобы избежать изгиба.
Упаковка также должна облегчать идентификацию после доставки. Четкие этикетки помогают покупателям различать модели, размеры и партии.
| Заключительный этап контроля качества | Инспекционный фокус | Ожидаемый результат |
|---|---|---|
| Проверка внешнего вида | Дефекты поверхности и видимые повреждения | Приемлемое состояние продукта |
| Проверка размеров | Основные размеры и особенности монтажа | Соответствие чертежам изделия |
| Осмотр зубов | Форма зуба and condition | Подходящее зацепление передач |
| Обзор документации | Записи о проверках и продукции | Полная информация о продукте |
| Проверка упаковки | Защита и идентификация продукта | Снижение транспортных рисков |
Тщательная окончательная проверка и соответствующая упаковка помогают доставить продукцию в ожидаемом состоянии.
Для промышленных покупателей понимание системы качества поставщика является частью разумной покупки. В описаниях продуктов редко можно увидеть, как изготавливаются и проверяются стойки.
Ищите доказательства устойчивого управления производством.
Посещение фабрики дает настоящее представление. Покупатели могут увидеть хранение материалов, операции механической обработки, контрольное оборудование и способы обращения с готовой продукцией.
Если посещение нецелесообразно, поставщики могут предложить заводские видеоролики, фотографии производства, протоколы проверок или другие вспомогательные материалы.
Задавайте конкретные вопросы о проверке.
Например: как проверяются входящие материалы, как проверяются профили зубьев и проходят ли изделия проверку размеров после термообработки?
Ответы должны быть четкими и привязанными к реальным процедурам.
Образцы тоже помогают. Образец позволяет покупателям проверить размеры, состояние поверхности и форму зубьев, прежде чем сделать более крупный заказ.
Для нестандартных стоек предоставьте подробные чертежи и опишите рабочую среду. Тогда поставщик лучше понимает требования и может установить подходящие критерии проверки.
Оценка поставщика может охватывать следующие вопросы:
Общение также имеет значение. Хороший поставщик объясняет свои процессы производства и контроля вместо того, чтобы делать общие заявления о качестве.
Обратите внимание, как поставщик реагирует, когда возникает возможная проблема с качеством. Четкие процедуры расследования, корректирующих действий и обмена информацией сокращают количество споров и перерывов в производстве.
Система качества поставщика зубчатых реек должна охватывать весь процесс, от поступления материалов до окончательной поставки. Анализ этих процедур показывает покупателям, как производитель обеспечивает соответствие продукции, выявляет дефекты и удовлетворяет требованиям различных промышленных применений.
Сопутствующие товары

Если у вас есть намерение о сотрудничестве, пожалуйста, оставьте нам сообщение или воспользуйтесь следующими способами, чтобы связаться с нами. Мы ответим вам как можно скорее и предоставим вам более искреннее обслуживание, спасибо.
Производство
QR код
Позвоните нам:
+86-13758631128
Электронная почта :
sttc@cnstcd.com
Добавлять :
Дорога площади 31, город Жуохэн, город Вэньлин, город Тайчжоу, провинция Чжэцзян, Китай.
Copyright © by Компания Zhejiang Soter Transmission Technology Co. Ltd. Rights Reserved.


 English
 中文简体
 Español
 русский


